

Une ligne de placage qui continue de rejeter des pièces remonte généralement à un après-midi. Le collecteur d'eau glacée a dérivé de 1,5 K au-dessus du point de consigne pendant le deuxième quart de travail, le redresseur s'est déclenché en raison d'une surchauffe et la ligne s'est arrêtée pendant quatre heures. Le refroidisseur n'était pas défectueux. Il avait été acheté uniquement sur la base du tonnage, sans bilan de charge thermique, sans température ambiante de conception et sans données de charge partielle derrière la décision.
Commencez par un bilan de charge thermique, pas une estimation du tonnage
Le dimensionnement d'un refroidisseur industriel commence par un bilan de charge thermique exprimé en kW ou en BTU/h, car le tonnage n'est qu'une conversion unitaire : 1 tonne de réfrigération équivaut à 12 000 BTU/h, soit 3,517 kW. Une machine commandée à partir d'une valeur nominale convertie plutôt que d'une température de processus mesurée sera erronée dans les deux sens à la fois, surdimensionnée pour une journée moyenne et sous-dimensionnée pour la pire journée.
Construisez l'équilibre à partir de chaque source qui met de la chaleur dans la boucle, et pas seulement à partir de la plus évidente :
- Pertes d’entraînement et de moteur qui se retrouvent dans le fluide du procédé plutôt que dans la pièce finie
- Résistance ou chaleur exothermique provenant des redresseurs, des bobines d'induction, des lasers et des équipements de soudage
- Charge de produit, calculée comme le débit massique multiplié par la chaleur spécifique multiplié par la chute de température requise
- Énergie de la pompe, qui est entièrement absorbée par la boucle, donc une pompe de circulation de 15 kW ajoute 15 kW de chaleur
- Gain ambiant grâce aux parois du réservoir, aux collecteurs non isolés, aux tuyaux flexibles et aux bains de processus ouverts
Une marge de 10 à 15 % couvre l'encrassement du condenseur, une future mise à niveau de l'outil et l'écart entre le gain calculé et mesuré. Dépassez les 20 % et la marge commence à jouer contre l’usine. Le compresseur cycle plus souvent, l'évaporateur perd sa stabilité à faible charge et la température de sortie de l'eau varie plus qu'elle ne l'était sans aucune marge.
Écrivez la charge thermique sur la demande de devis sous la forme d'un nombre unique en kW, suivi des points de conception ambiants du bulbe sec et du bulbe humide. La capacité du refroidisseur n’est jamais une quantité fixe ; il diminue à mesure que la température ambiante augmente, et un fournisseur sans la température ambiante de conception ne peut rien garantir.
Choisissez la méthode de rejet de chaleur avant le modèle
Dans les conditions nominales AHRI 550/590, un refroidisseur à vis refroidi par eau publié à 0,55-0,70 kW/tonne consomme environ 35 à 50 % de puissance en moins à pleine charge qu'une machine refroidie par air publiée à 1,05-1,25 kW/tonne. Ces chiffres ne signifient que quelque chose à côté de la condition nominale qui les sous-tend : 6,7 C en sortie d'eau glacée, 29,4 C en entrée d'eau du condenseur pour les unités refroidies par eau et 35 C dans l'air ambiant pour les unités refroidies par air.
Refroidi par air
Pas de tour de refroidissement, pas de pompes à condenseur, pas de contrat de traitement d'eau et pas de mise hors gel hivernal sur un circuit d'eau extérieur. Le compromis est d'environ le double de la puissance du compresseur par tonne de refroidissement et une capacité qui diminue à mesure que la température ambiante augmente, généralement autour de 8 % à 12 % entre 35 C et 43 C.
Refroidi par eau
La puissance de compresseur par tonne la plus faible et la durée de vie la plus longue, à condition que la tour soit correctement dimensionnée et que les tubes du condenseur soient nettoyés dans les délais. Il nécessite une tour, des pompes à condenseur, de l'eau d'appoint et un programme de traitement. Il convient donc aux installations qui fonctionnent 4 000 heures par an ou plus.
Lorsque la boucle de procédé doit rester propre et que le circuit du condenseur est ouvert à l'atmosphère, un échangeur de chaleur isolant entre les deux circuits mérite d'être envisagé en même temps, car il protège l'évaporateur du tartre et de l'encrassement biologique provenant de la tour. Un échangeur de chaleur à eau sans entretien est une option pour cette limite.
| Méthode | Plage typique à pleine charge | Eau du condenseur nécessaire | Où ça correspond |
| Refroidi par air | 1,05-1,25 kW/tonne | Non | Installations sans tour, heures de fonctionnement courtes, installation extérieure |
| Refroidi par eau | 0,55-0,70 kW/tonne | Oui, à 29,4 C | Charges de processus continu en deux et trois équipes |
| Condenseur évaporatif | 0,50-0,60 kW/tonne | Oui, plus de l'eau d'appoint | Climats chauds et secs avec des heures de fonctionnement annuelles élevées |
Une machine refroidie par air reste la bonne réponse pour une installation sans tour, une installation fonctionnant 2 000 heures par an ou une usine où le traitement de l'eau ne peut pas être géré de manière fiable. Emballages refroidis par air dans le 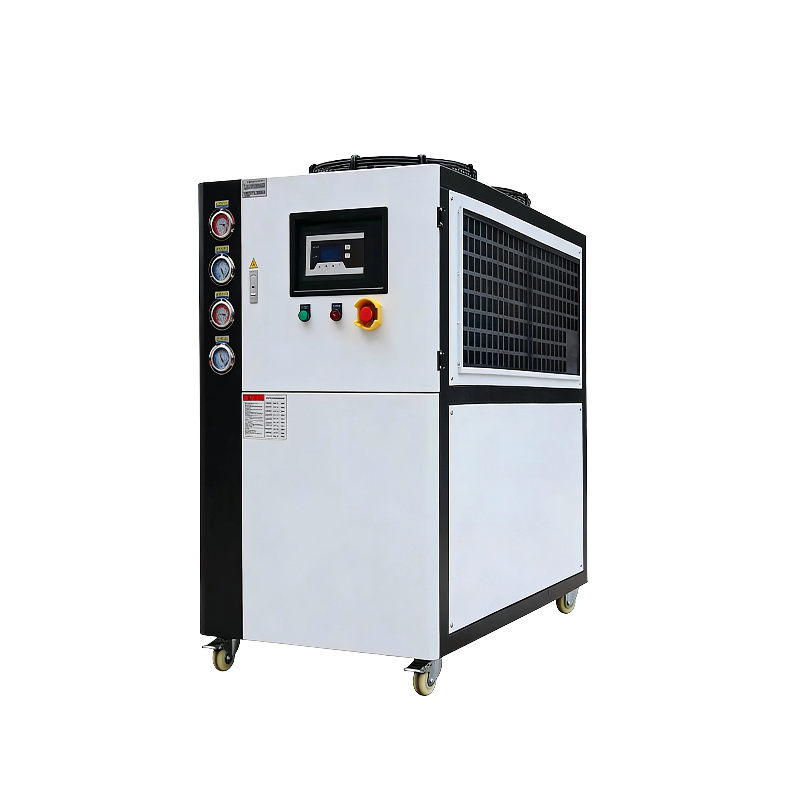 Fabricants de refroidisseurs industriels refroidis par air Shanghai Soouney Refrigeration Equipment Co., Ltd. est une entreprise de haute technologie de grande et moyenne taille au sein du secteur de la réfrigération de Shanghai, intégrant la recherche, le développement... Voir le produit → gamme couvrent ces cas sans circuit d’eau du condenseur.
L'efficacité à charge partielle décide de la facture d'électricité
Un refroidisseur de procédé dans une usine à deux équipes fonctionne à moins de 50 % de sa capacité pendant la majeure partie de sa durée de vie, de sorte que la valeur de charge partielle intégrée prédit bien mieux la facture d'électricité que le kW/tonne à pleine charge imprimé sur la première page d'une fiche technique. AHRI 550/590 pondère les points de charge partielle comme 1 % à 100 % de charge, 42 % à 75 %, 45 % à 50 % et 12 % à 25 %, ce qui signifie que 87 % de la pondération correspond à 75 % de charge ou moins.
Cette pondération explique pourquoi la technologie des compresseurs est plus importante que la capacité nominale. Trois points décident du résultat :
- Les compresseurs à vis équipés d'une vanne coulissante ou d'un entraînement à vitesse variable maintiennent l'efficacité à environ 25 % de la charge, tandis que les groupes de défilement à vitesse fixe perdent du terrain une fois que les étages commencent à cycler.
- Un évaporateur noyé augmente légèrement la pression d'aspiration et améliore l'efficacité à chaque point de charge par rapport à un évaporateur à détente directe de même capacité nominale.
- La température d'approche du condenseur, et non la taille du compresseur, explique souvent pourquoi une unité évaluée à 0,60 kW/tonne fournit 0,72 kW/tonne en service.
Un refroidisseur spécifié uniquement en kW/tonne à pleine charge peut perdre 15 à 20 % de son efficacité attendue une fois que l'usine fonctionne à 40 % de charge. Demandez la courbe de charge partielle à l'ambiance du site et confirmez où la machine passe réellement ses heures avant de signer.
Pour les charges qui restent supérieures à 300 kW pendant la majeure partie de l'année, une machine à vis refroidie par eau inondée constitue généralement la référence en matière d'efficacité pour la catégorie. Des équipements tels que le 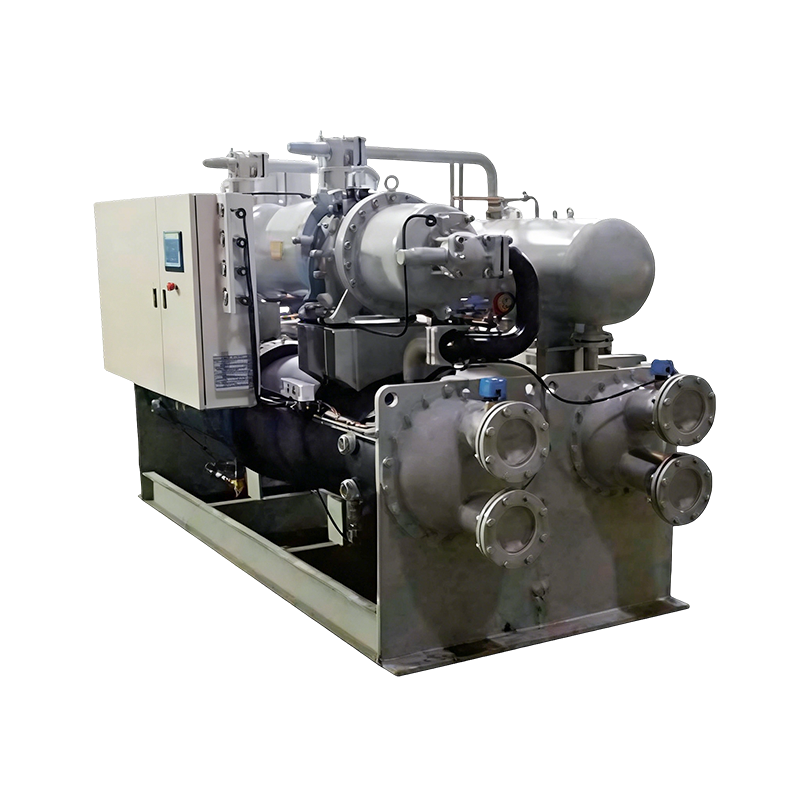 Refroidisseur inondé à vis refroidi à l'eau Détendeur électronique Le détendeur électronique est doté d'une technologie de régulateur intégré proportionnel, pour permettre un meilleur contrôle des unités de climatisation et réduire le fonctionnement... Voir le produit → la ligne est construite autour de ce profil de service.
Compatibilité des réfrigérants, des points de consigne et des fluides
Le choix du réfrigérant affecte davantage la classification de sécurité, la disponibilité du service et les coûts futurs que la capacité, et doit être confirmé par rapport à la norme ASHRAE 34 avant de passer la commande. Le R-134a et le R-513A appartiennent au groupe de sécurité A1, tandis que le R-32 et le R-454B appartiennent au groupe A2L, ce qui apporte des limites de charge et des exigences de ventilation supplémentaires pour les salles de machines intérieures.
Du côté secondaire, la concentration de glycol détermine à la fois la protection contre le gel et la puissance de la pompe. Une solution d'éthylène glycol à 30 % protège une boucle jusqu'à environ -15 °C mais ajoute 10 à 20 % à la puissance de la pompe par rapport à l'eau ordinaire, car le mélange est plus dense et plus visqueux. La surconcentration du glycol pour des raisons de sécurité coûte de l'argent chaque heure de fonctionnement de l'usine.
Indiquez le point de consigne avec une tolérance, par exemple 7 C avec plus ou moins 0,5 K, et ne spécifiez jamais une température plus froide que celle requise par le processus. Chaque 1 K de sous-refroidissement inutile sur l'évaporateur ajoute environ 2 à 3 % à la puissance du compresseur, de sorte qu'un point de consigne réglé 3 K plus bas que requis peut ajouter près de 10 % à la facture d'électricité annuelle.
Alimentation électrique, empreinte et accès aux services
Confirmez les caractéristiques réelles de l'alimentation, qu'il s'agisse de 380-415 V triphasé 50 Hz, de 440-460 V triphasé 60 Hz ou de 220 V monophasé pour les petites unités, avant de passer la commande, car une tension ou une fréquence différente ne constitue pas une mise à niveau sur site. Une machine construite pour 50 Hz ne fournira pas sa capacité nominale sur une alimentation de 60 Hz à la même vitesse, et le rembobinage ou le remplacement d'un compresseur après la livraison coûte plus cher que la différence de prix d'origine.
Trois numéros électriques appartiennent à chaque devis : intensité minimale du circuit, protection maximale contre les surintensités et ampères à rotor bloqué. La méthode de démarrage détermine ensuite la protection en amont. Le démarrage direct consomme environ six à huit fois le courant à pleine charge, l'étoile-triangle réduit la surtension à environ 2,5 fois, un démarreur progressif atterrit près de trois à quatre fois et un variateur de vitesse maintient le courant de démarrage à environ 1,5 à 2 fois. Dans les installations dotées d'un transformateur faible ou d'une alimentation soutenue par un générateur, cette différence détermine si le refroidisseur peut démarrer ou non.
La certification doit correspondre au marché de destination : UL 1995 pour l'Amérique du Nord, CEI 60335-2-40 pour la plupart des autres régions. Physiquement, laissez au moins 1 m de passage d'air dégagé du côté condenseur d'une unité refroidie par air ; la recirculation de l'air chaud évacué peut réduire la capacité utilisable de plus de 10 % par temps calme. Confirmez également l'itinéraire de gréage, car un ensemble de vis refroidies à l'eau de 20 tonnes ne passera pas par une porte de personnel standard, quelle que soit la configuration du site.
Coût sur dix ans : énergie, eau et entretien
L'énergie domine le coût sur dix ans d'un refroidisseur de procédé. Avec une charge de 100 kW, soit 28,4 tonnes, et 4 000 heures de fonctionnement par an, une unité fonctionnant à 0,20 kW/tonne de moins bonne qualité qu'une alternative consomme environ 22 700 kWh de plus par an. À 0,10 USD par kWh, cela représente environ 2 270 USD par an, soit environ 22 700 USD sur une décennie, avant qu'une seule facture de maintenance ne soit prise en compte.
Les coûts de l'eau et des produits chimiques suivent la méthode du rejet de chaleur. Un système évaporatif ou refroidi par tour consomme de l'eau d'appoint et des produits chimiques de traitement et nécessite une purge périodique, mais il réduit également la puissance du compresseur d'environ 10 à 15 % par rapport à une machine refroidie par eau avec un condenseur sec, c'est pourquoi la méthode convient aux usines avec des heures de fonctionnement annuelles élevées. Les unités refroidies par air évitent complètement l'eau et déplacent la charge de maintenance vers le nettoyage des serpentins, qui doit être programmé au moins deux fois par an dans les usines poussiéreuses.
La facilité d'entretien décide généralement de la dernière partie de la comparaison. Vérifiez l'intervalle d'analyse de l'huile, si les tubes du condenseur peuvent être brossés sans rompre les connexions réfrigérantes et si le contrôleur expose l'historique des défauts dont une équipe de maintenance a réellement besoin. Des options telles que le 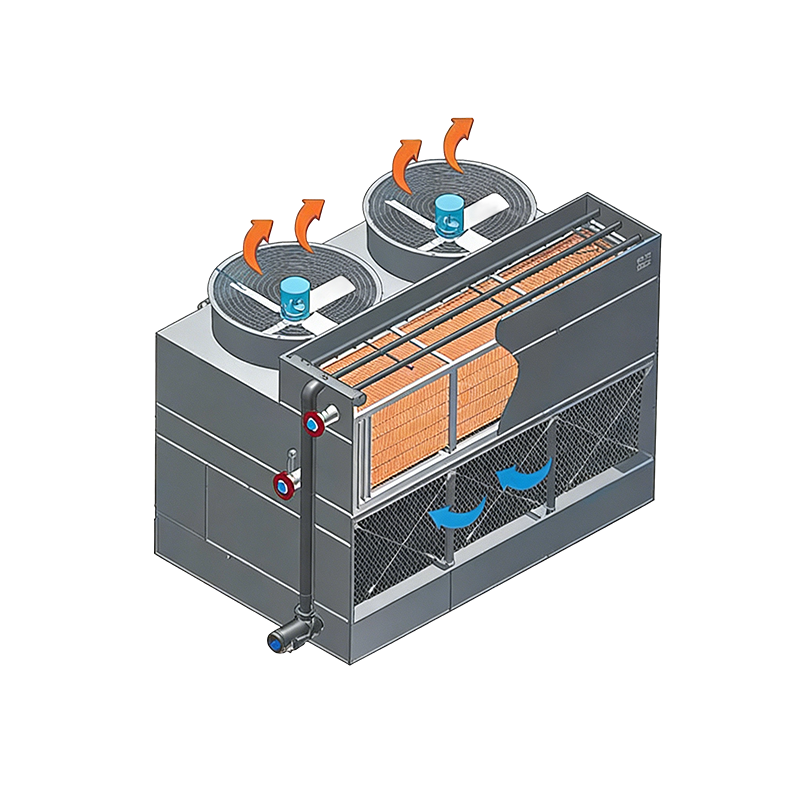 Faibles coûts d'exploitation Économies d'énergie importantes Refroidissement par eau Refroidissement par évaporation à vis Chil Caractéristiques du produit · Les serpentins d'échange thermique haut de gamme sont intégrés de manière optimale à la couche d'échange thermique, complétés par une large surface d'entrée d'air. Cela permet d'obtenir l'opti... Voir le produit → Les séries sont destinées aux usines où les heures de fonctionnement font que les coûts d'exploitation sont le facteur décisif.
Une liste de contrôle de sélection pour l'étape de devis
Des acheteurs qui suivent sept étapes afin d'éviter la plupart des erreurs de sélection qui surviennent après la mise en service. Chaque étape produit un document, pas une conversation.
- Fixez la charge thermique en kW et écrivez la température ambiante de conception à bulbe sec et humide à côté, afin que la capacité puisse être vérifiée dans les conditions réelles.
- Indiquez la température de sortie d'eau requise avec une tolérance et justifiez toute valeur inférieure à 7 °C par rapport à une exigence du procédé.
- Confirmez quelle méthode de rejet de chaleur est disponible toute l’année, notamment si l’eau du condenseur et une tour sont réellement présentes.
- Demandez des données de performance dans les conditions du site plutôt qu'aux conditions nominales, ainsi que la courbe de charge partielle complète.
- Demandez le MCA, le MOP et le courant de démarrage, et comparez-les à la capacité du panneau et du transformateur existant.
- Comparez l'IPLV sur toutes les offres, après avoir converti chaque chiffre en kW/tonne dans les mêmes conditions AHRI 550/590.
- Convenez par écrit de l'étendue du service : assistance à la mise en service, disponibilité des pièces de rechange et temps de réponse en cas d'arrêt d'une ligne de production.
Pour les installations refroidissant plusieurs fonctions différentes à la fois, par exemple une cellule de moulage aux côtés d'une découpeuse laser et d'une unité de puissance hydraulique, il est utile de comparer le comportement des types de refroidisseurs sur ces profils mixtes avant de réduire la liste. Ceci guide de sélection pour différentes tâches de refroidissement industriel parcourt cette comparaison plus en détail.
Des décisions qui font encore trébucher les acheteurs
De quelle taille de refroidisseur ai-je besoin pour une charge de processus de 500 kW ?
Divisez 500 kW par 3,517 pour obtenir 142 tonnes, puis ajoutez une marge de 10 à 15 % pour l'encrassement et la charge future, qui atterrit à près de 160 tonnes. Deux unités de 80 tonnes constituent généralement un meilleur achat qu'une machine de 160 tonnes : elles offrent une redondance N 1, maintiennent une efficacité à charge partielle plus élevée et permettent d'entretenir une unité pendant que la production se poursuit.
Un refroidisseur à eau est-il toujours le choix le plus efficace ?
Non. Dans les conditions AHRI 550/590, un refroidisseur à vis refroidi par eau de 0,55 à 0,70 kW/tonne bat une unité refroidie par air de 1,05 à 1,25 kW/tonne, mais cette comparaison suppose qu'une tour, des pompes à condenseur et un traitement de l'eau sont déjà disponibles. En dessous d'environ 2 000 heures de fonctionnement par an, un refroidisseur à air est généralement plus avantageux en termes de coût total d'installation.
Quelle température de sortie d’eau dois-je préciser ?
Spécifiez les exigences du processus plus une tolérance, par exemple 7 C avec plus ou moins 0,5 K, et jamais inférieure à ce dont le processus a réellement besoin. Chaque réduction de 1 K de la température d'évaporation ajoute environ 2 à 3 % à la puissance du compresseur, de sorte qu'un point de consigne 3 K plus froid que nécessaire peut ajouter près de 10 % à la facture d'électricité annuelle.
Comment puis-je comparer les offres qui utilisent différentes unités d’efficacité ?
Convertissez chaque offre en kW/tonne dans les mêmes conditions AHRI 550/590, en vous rappelant que kW/tonne est égal à 12 divisé par EER, donc un EER de 10 équivaut à 1,20 kW/tonne. Vérifiez ensuite le niveau d'efficacité minimum qui s'applique sur le marché de destination, comme GB 19577 en Chine ou ASHRAE 90.1 aux États-Unis. Un devis qui publie seulement un EER de charge de 50 % n'est pas comparable tant qu'il n'est pas converti.


